Inspección de recepción de tubos industriales
En la inspección de recepción de tubos industriales, compare material, modelo, diámetros, cantidad, estado y documentos con el pedido y el plano aprobado. Registre muestra y lote cuando estén disponibles. Los límites de aceptación y métodos deben acordarse.
Una inspección de recepción clara ayuda a los compradores a comparar el suministro con la orden de compra antes de que los tubos entren en la fase de producción. Los criterios de aceptación deben basarse en las especificaciones acordadas. Utilice esta guía como lista de comprobación inicial y adáptela a la norma de inspección acordada para su pedido.
1. Compare los datos de identificación con los de la orden de compra
Compruebe el material, el modelo, el tamaño, el color, la longitud suministrada y la cantidad. Compare las etiquetas de las cajas, las de las bobinas y la documentación adjunta. Anote la referencia del lote cuando se facilite y registre cualquier discrepancia antes de que el material se autorice para su uso.
Los nombres de los materiales deben ser específicos. No se deben agrupar el PA6 y el PA12 bajo una descripción genérica de «nailon» cuando el pedido especifique un tipo concreto. Del mismo modo, hay que confirmar la variante exacta de PU o fluoropolímero especificada en el pedido.
2. Confirme la convención dimensional
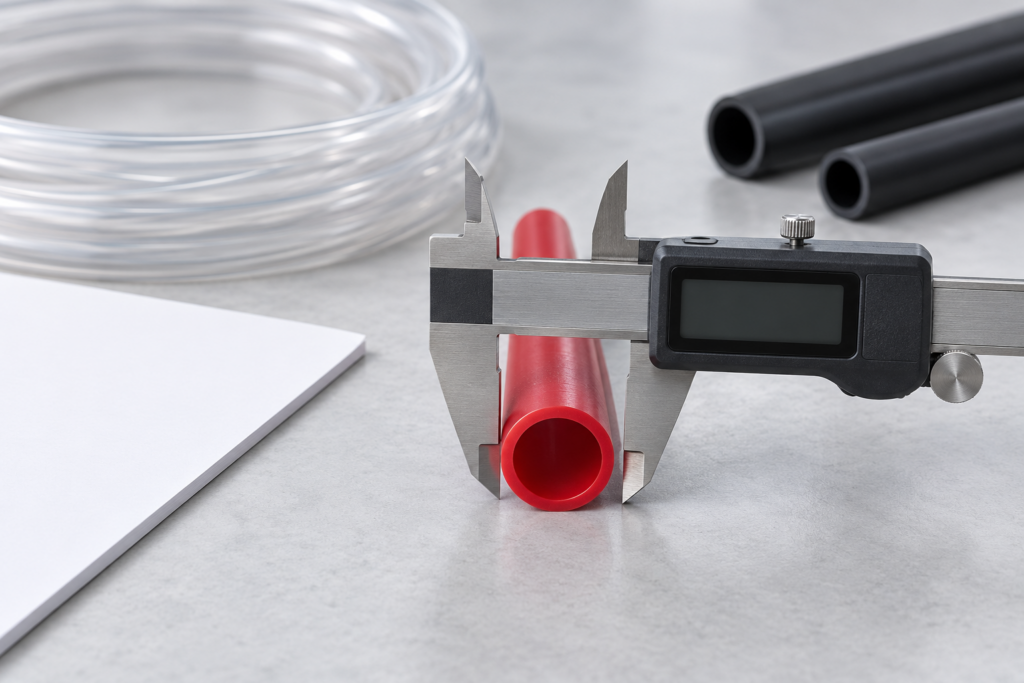
Anote tanto el diámetro interior (DI) como el diámetro exterior (DE) junto con sus unidades de medida. No se fíe únicamente del código de tamaño. Un plano, un catálogo o una orden de compra pueden presentar las dimensiones en secuencias diferentes. Aclare la convención antes de comparar las medidas con un límite de aceptación.
Utilice el método de inspección acordado, el equipo de medición adecuado y las tolerancias que figuran en el plano aprobado o en las especificaciones de compra. Anote el método de medición y la identificación de la muestra. No invente una tolerancia a partir de una medida nominal de catálogo. Consulte nuestra guía sobre el diámetro interior, el diámetro exterior y el espesor de la pared para conocer los términos utilizados en las páginas de productos.
3. Inspección visual: detección de defectos en tubos extruidos y imperfecciones superficiales
Compruebe que el estado del producto se ajuste a los requisitos acordados. Los suministros para equipos de semiconductores y los pedidos para aplicaciones químicas suelen tener requisitos de embalaje y documentación más estrictos que los del suministros para aplicaciones neumáticas generales. Compruebe si hay embalajes dañados, contaminación, secciones aplastadas, dobleces, cortes u otros problemas visibles que requieran revisión. Compruebe que los extremos de los tubos y las bobinas se hayan protegido según lo especificado. Fotografíe sus observaciones de forma que se vean claramente la identificación del producto y del lote, siempre que sea posible.
4. Compruebe la documentación adjunta
Confirme qué documentos se solicitaron: una ficha técnica, un acta de inspección acordada, una declaración de materiales o un informe de ensayo pertinente. Compare la descripción del producto y la revisión con el artículo adquirido. Un certificado del sistema de gestión y un informe correspondiente a una muestra concreta tienen fines distintos; ninguno de ellos debe considerarse automáticamente como un acta de inspección de lote.
Nuestra página de certificados e informes incluye los ámbitos indicados y la información de muestra de los documentos disponibles actualmente.
5. Resolver las discrepancias antes de la instalación
Si un artículo no se ajusta a las especificaciones acordadas, siga el procedimiento de no conformidad de su empresa. Mantenga el material afectado identificable, conserve los registros y póngase en contacto con el proveedor indicando la orden de compra, el modelo del producto, la referencia del lote y las fotografías. Evite aceptar un producto sustitutivo basándote únicamente en que tenga un aspecto similar.
Un registro de recepción sencillo
- Referencia de la orden de compra y de la entrega.
- Producto, material, dimensiones y unidades.
- Cantidad, longitud, color e identificación del lote.
- Método de inspección, límites acordados y observaciones.
- Documentos necesarios y sus revisiones.
- Responsable de la revisión, fecha y resolución.
Para un pedido futuro, comparta sus requisitos de aceptación y documentación durante la consulta para que se puedan tratar antes de la entrega.
Asegúrese de que el registro sea trazable
Anote el número de pedido, el producto y la referencia del lote; la característica comprobada; el límite acordado; el método y el resultado; y cualquier decisión sobre el material o acción de seguimiento. No autorice el uso de un producto con una discrepancia sin resolver únicamente porque el producto parezca aceptable a simple vista.
Revisar la terminología dimensional →
Inspección dimensional y verificación de tolerancias de tubos (normas DIN/ISO)
Cuando se acuerda cómo se comprueban las dimensiones de las piezas entrantes, un método de ensayo publicado proporciona a ambas partes una referencia común. ASTM International establece lo siguiente:
“This test method is suitable for determination of dimensional compliance with product specifications.”
La norma D2122 se aplica a las tuberías y accesorios termoplásticos. Confirme con el proveedor qué método y tolerancias se aplican a los tubos de su pedido y registre el resultado respecto a las especificaciones de compra.
Referencias
- ASTM International — D2122-22 (consultado el 21 de octubre de 2026).
- Dimensiones de los tubos: diámetro interior, diámetro exterior y espesor de pared (esta página web).
Cómo inspeccionamos los tubos terminados antes de su envío
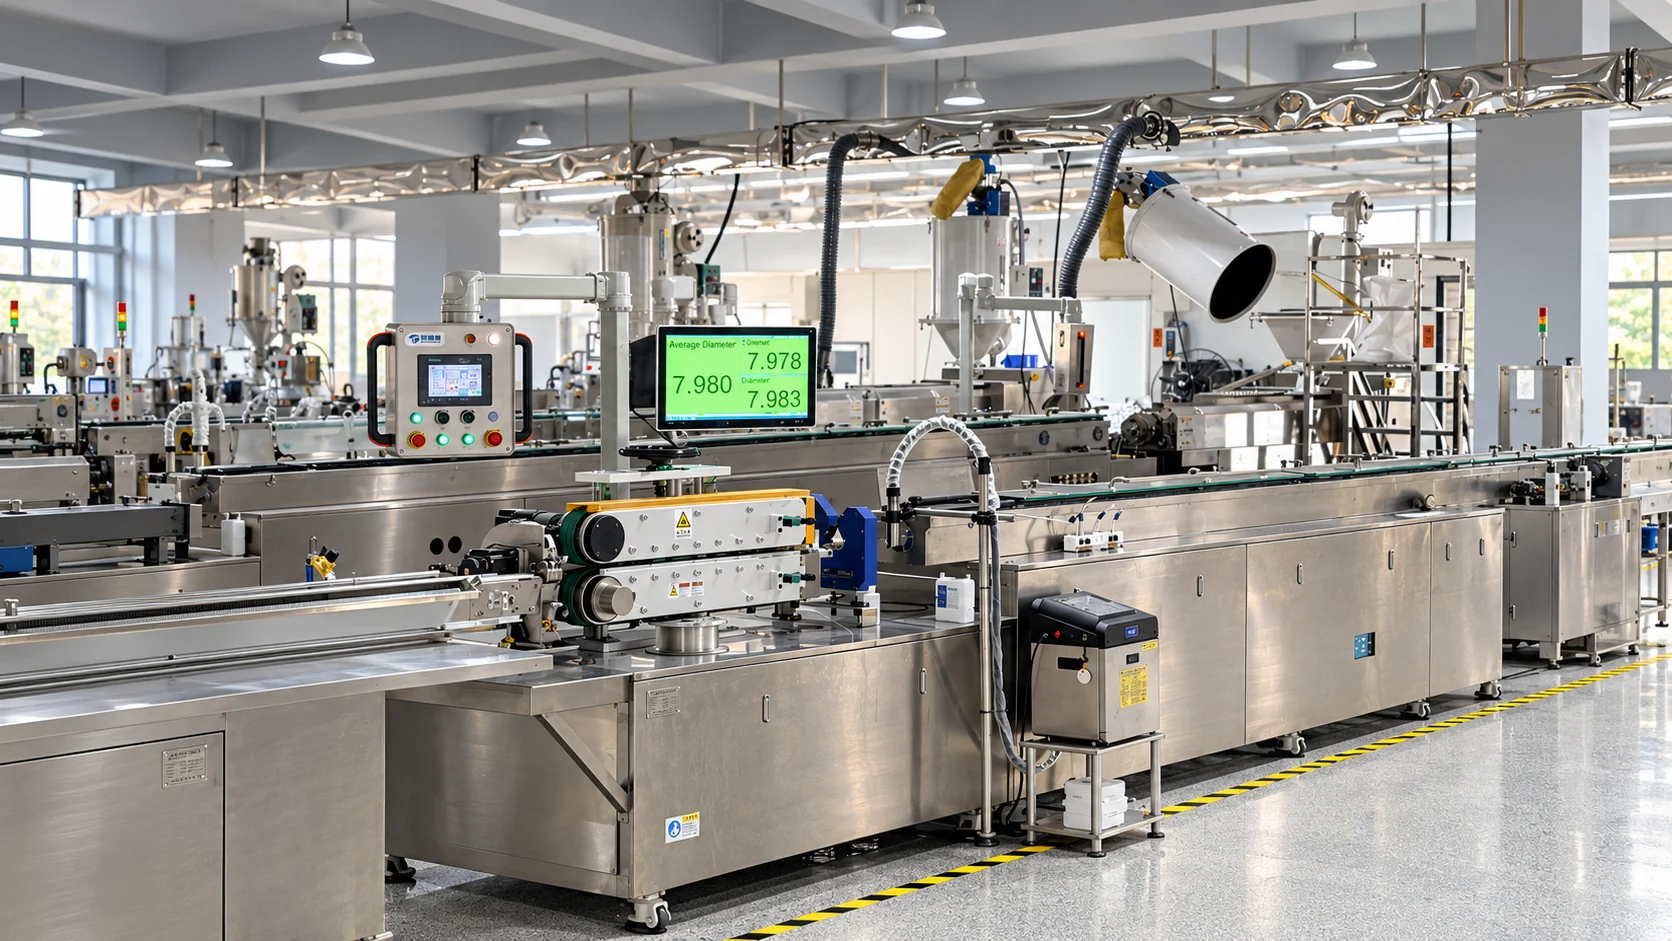
Así es como se lleva a cabo nuestra propia inspección de tubos acabados, para que pueda compararla con lo que le indique cualquier proveedor. Se trata de un resumen de nuestro procedimiento interno YN-SOP-070-004 (revisión A/1). Se trata de un procedimiento de la empresa, no de un certificado ni de un informe de terceros, y los planos del cliente y las normas acordadas tienen prioridad sobre él.
- Lo primero es la identificación: Se comprueban el modelo, el tamaño, el material, el color y la etiqueta de metraje que figura en la bobina, comparándolos con el plano o el pedido.
- Aspecto: La bobina gira a una velocidad constante bajo una iluminación de trabajo de al menos 600 lux y se inspecciona a simple vista, dedicando unos 10 segundos a cada comprobación, sin utilizar instrumentos de aumento distintos de las lentes correctoras.
- Límites de apariencia predeterminados: hasta 2 manchas de impurezas por metro, cada una de ellas de un tamaño máximo de 0,5 mm, y hasta 2 arañazos leves por metro que no atraviesen la pared. No se admiten burbujas, grietas, arañazos que atraviesen la pared ni marcas de quemaduras. Si establece requisitos de aspecto más estrictos, se aplicarán dichos requisitos.
- Extremos y conducto interior: el corte es recto, sin rebabas ni astillas; el extremo no está aplastado y la pared interior no presenta adherencias, residuos ni partículas.
- Dimensiones: Los calibres miden el diámetro exterior, el diámetro interior y el tamaño del extremo del tubo, donde la tolerancia es mayor que ±0,05 mm; para medir el espesor de pared y las tolerancias más estrictas se utiliza un micrómetro o un proyector. La longitud se comprueba comparando las marcas de metraje situadas en los extremos de la bobina con las indicadas en el pedido.
- Comprobaciones de rendimiento: Las pruebas de rotura, flexión, flexión a baja temperatura y mantenimiento de la presión se realizan según lo especificado en el plano, por lo que no todos los modelos o lotes se someten a todas las pruebas.
- Registros: Los resultados se recogen en un informe de inspección. Si aparece un defecto o un valor fuera de tolerancia, el supervisor y el departamento de ingeniería analizan la causa raíz y la solución.
Cuando evalúe a otro proveedor, solicite los mismos cuatro datos: los límites de aspecto, el instrumento de medición para cada dimensión, qué ensayos exige el plano y qué documentación se adjunta al envío. Nuestro resumen de los controles de fabricación e inspección enumera los procedimientos relacionados.
Preguntas frecuentes: Inspección de recepción de tubos industriales
¿Cuál es el plan de muestreo estándar para el control de calidad de entrada (IQC) de los tubos de plástico extruidos (AQL 1,0 frente a 2,5)?
La mayoría de los fabricantes de equipos originales (OEM) de automatización industrial utilizan la norma ISO 2859-1 (MIL-STD-105E), con inspección normal y nivel de inspección II: los defectos críticos (como poros o un diámetro exterior incorrecto que provoque la desconexión del racor) requieren un límite de calidad aceptable (AQL) de entre 0,65 y 1,0, mientras que las imperfecciones estéticas menores (pequeñas variaciones de color) se inspeccionan con un AQL de 2,5 o 4,0.
¿Cómo se identifican los defectos habituales en la extrusión, como las marcas de la matriz, los geles o la excentricidad del espesor de la pared?
Coloque un tramo limpio de 50 cm a contraluz frente a una lámpara de inspección: las marcas longitudinales de la matriz aparecen como ranuras superficiales paralelas causadas por daños en el utillaje de extrusión; los geles de polímero sin fundir aparecen como pequeños nódulos transparentes; la excentricidad del espesor de pared se puede medir en cuatro puntos separados por 90 grados utilizando un micrómetro con yunque esférico.
¿Qué hay que anotar si una entrega no se corresponde con el pedido?
Anote el lote, el modelo, los valores medidos y la diferencia concreta. Fotografíe los artículos, ponga las existencias en cuarentena y tramite una autorización de aceptación por concesión o una devolución a través de la orden de compra.
¿Tengo que medir cada bobina?
Siga el plan de muestreo acordado en la fase de pedido. Siempre deben medirse la primera y la última pieza; en el caso de aplicaciones de alto valor o sometidas a alta presión, puede ser necesario realizar una inspección completa del diámetro exterior y del espesor de pared.
¿Qué documentos deben acompañar a los tubos?
Lista de embalaje, certificado de material o de inspección y declaración de conformidad, tal y como se haya acordado en el pedido. Los requisitos adicionales de documentación deberán indicarse en la fase de consulta.
¿Está comparando más de un proveedor? Consulte cómo elegir un proveedor de tubos para conocer las diez comprobaciones que debe realizar antes de hacer el pedido.
Fuentes y alcance
- Tubos de nailon PA6 — Ficha técnica en inglés (v4-20261020)
- Tubo de nailon PA12 — Ficha técnica en inglés (v5-20261020)
- Tubos de PU — Ficha técnica en inglés (v3-20261020)
- Tubos de PE — Ficha técnica en inglés (v1-20261021)
Utilice estos documentos para los modelos de producto indicados y las condiciones de ensayo especificadas. Las comparativas generales de materiales y las listas de verificación para la selección no determinan la clasificación de un grado diferente, la compatibilidad de los racores ni la aprobación del proyecto. Confirme el modelo exacto, el fluido, la temperatura, la presión y la documentación necesaria antes de realizar el pedido.
Revisión del contenido: zhangkexin · Marketing
Alcance de la revisión: información de mercado y referencias bibliográficas.