工業管材收貨檢驗與品質控制檢查表
管材進貨檢驗是將每批進貨與核准的工程圖面進行比對,檢查基礎聚合物等級、尺寸公差、表面品質、管捲包裝及批次可追溯性。在收貨區執行這項工業用管材品質管制,可及早發現擠出管材的缺陷,避免造成組裝線停機或氣動系統在現場使用時洩漏。
明確的收貨檢驗有助於買方在管材進入生產前,將交貨品與採購訂單進行比對。驗收標準應依據雙方約定的規格而定。請將本指南作為起始檢查清單,並根據貴訂單所約定的檢驗標準加以調整。
1. 核對識別資訊是否與採購訂單相符
請檢查材料、型號、尺寸、顏色、供貨長度及數量。比對紙箱標籤、捲筒標籤及隨附文件。若有提供批次或批號,請保留相關資訊,並在材料放行使用前,記錄任何不符之處。
材料名稱應具體明確。當訂單指定某一種等級時,不應將 PA6 與 PA12 一概以籠統的「尼龍」名稱標示。同樣地,請確認訂單中指定的確切聚氨酯(PU)種類或氟聚合物。
2. 確認尺寸標註規則
請一併寫下內徑(ID)與外徑(OD)及其單位。切勿僅依賴尺寸代碼。圖面、型錄及採購訂單中,尺寸的排列順序可能各不相同。在將測量值與驗收限值進行比較之前,請先釐清相關約定。
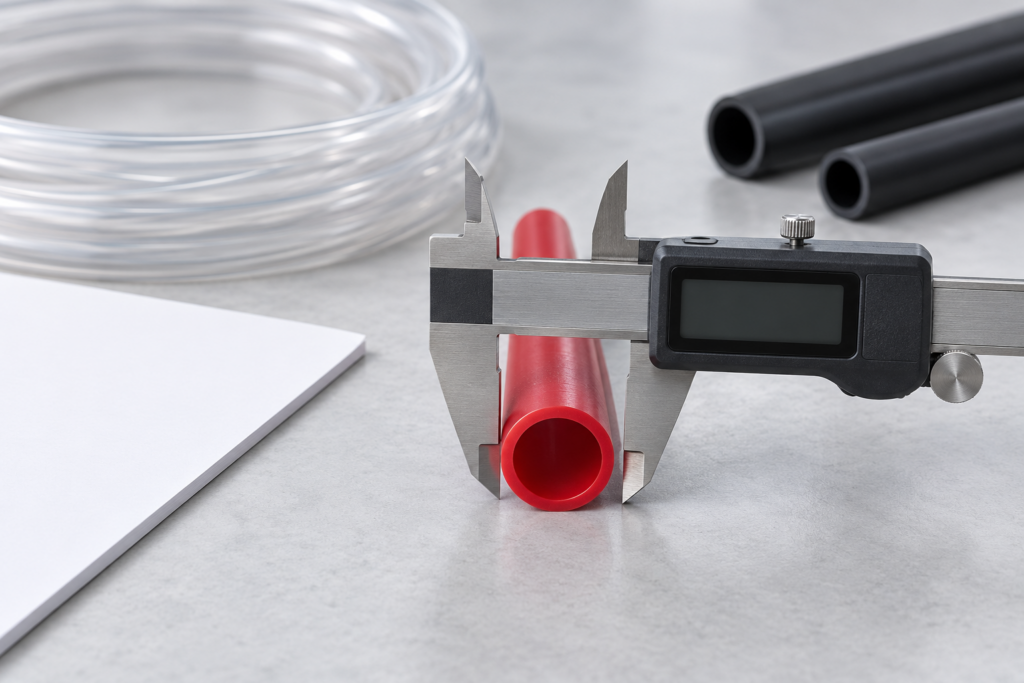
請採用約定的檢驗方法、合適的量測設備,並遵循經核准圖面或採購規格中的公差。請記錄量測方法及樣品識別資訊。請勿根據型錄上的公稱尺寸自行設定公差。產品頁面所用術語的說明,請參閱內徑、外徑與壁厚指南。
3. 目視檢查:檢測擠出管材的缺陷與表面瑕疵
請根據約定要求檢查交貨狀況。半導體設備用管的供貨及化學用途的管材訂單,通常比一般氣動用途的供貨有更嚴格的包裝與文件要求。請檢查是否有包裝損壞、污染、管身壓扁、折彎、割痕或其他需檢視的明顯問題。確認管端與管捲已依規定加以保護。拍攝檢查照片時,請盡可能讓產品與批次識別資訊清晰可見。
4. 檢查隨附文件
確認所要求的文件類型:產品資料表、經雙方確認的檢驗紀錄、材料聲明書或相關測試報告。將產品說明及修訂版本與實際採購的物品進行比對。管理系統認證書與特定樣品的報告用途不同;兩者均不應直接視為該批次的檢驗紀錄。
我們的 證書與報告頁面 包含目前可取得的文件所載之適用範圍及樣品資訊。
5. 在安裝前釐清不符之處
若某項物品不符合約定規格,請依照貴公司的「不符合項處理程序」辦理。請確保受影響的材料可被辨識,妥善保存相關紀錄,並向供應商提供採購訂單、產品型號、批次編號及照片。切勿僅因外觀相似而接受替代品。
一份簡單的收貨記錄
- 採購訂單及交貨參考編號。
- 產品、材質、尺寸及單位。
- 數量、長度、顏色及批次編號。
- 檢驗方法、約定限值及觀察結果。
- 所需文件及其修訂版本。
- 審閱者、日期及處理結果。
針對後續訂單,請提供貴單位的驗收標準與文件要求,並在詢價時提出,以便在供貨前討論。
確保記錄可追溯
請記錄訂單、產品及批次編號;已檢查的特性;約定的限值;檢測方法與結果;以及任何處置或後續行動。切勿僅因產品外觀看似合格,就放行尚未解決的不符項。
管材尺寸檢測與公差驗證(DIN/ISO 標準)
當雙方就進料尺寸的檢驗方式達成共識時,已發布的測試方法便能為雙方提供共同的參考依據。ASTM International 指出:
“This test method is suitable for determination of dimensional compliance with product specifications.”
D2122 是針對熱塑性管材與接頭制定的標準。請向供應商確認您訂購的管材適用何種方法及公差,並對照採購規格記錄檢驗結果。
參考文獻
- ASTM International — D2122-22 (查閱日期:2026年10月21日)。
- 管材尺寸:內徑、外徑及壁厚 (本網站)。
我們如何在出貨前檢驗成品管材
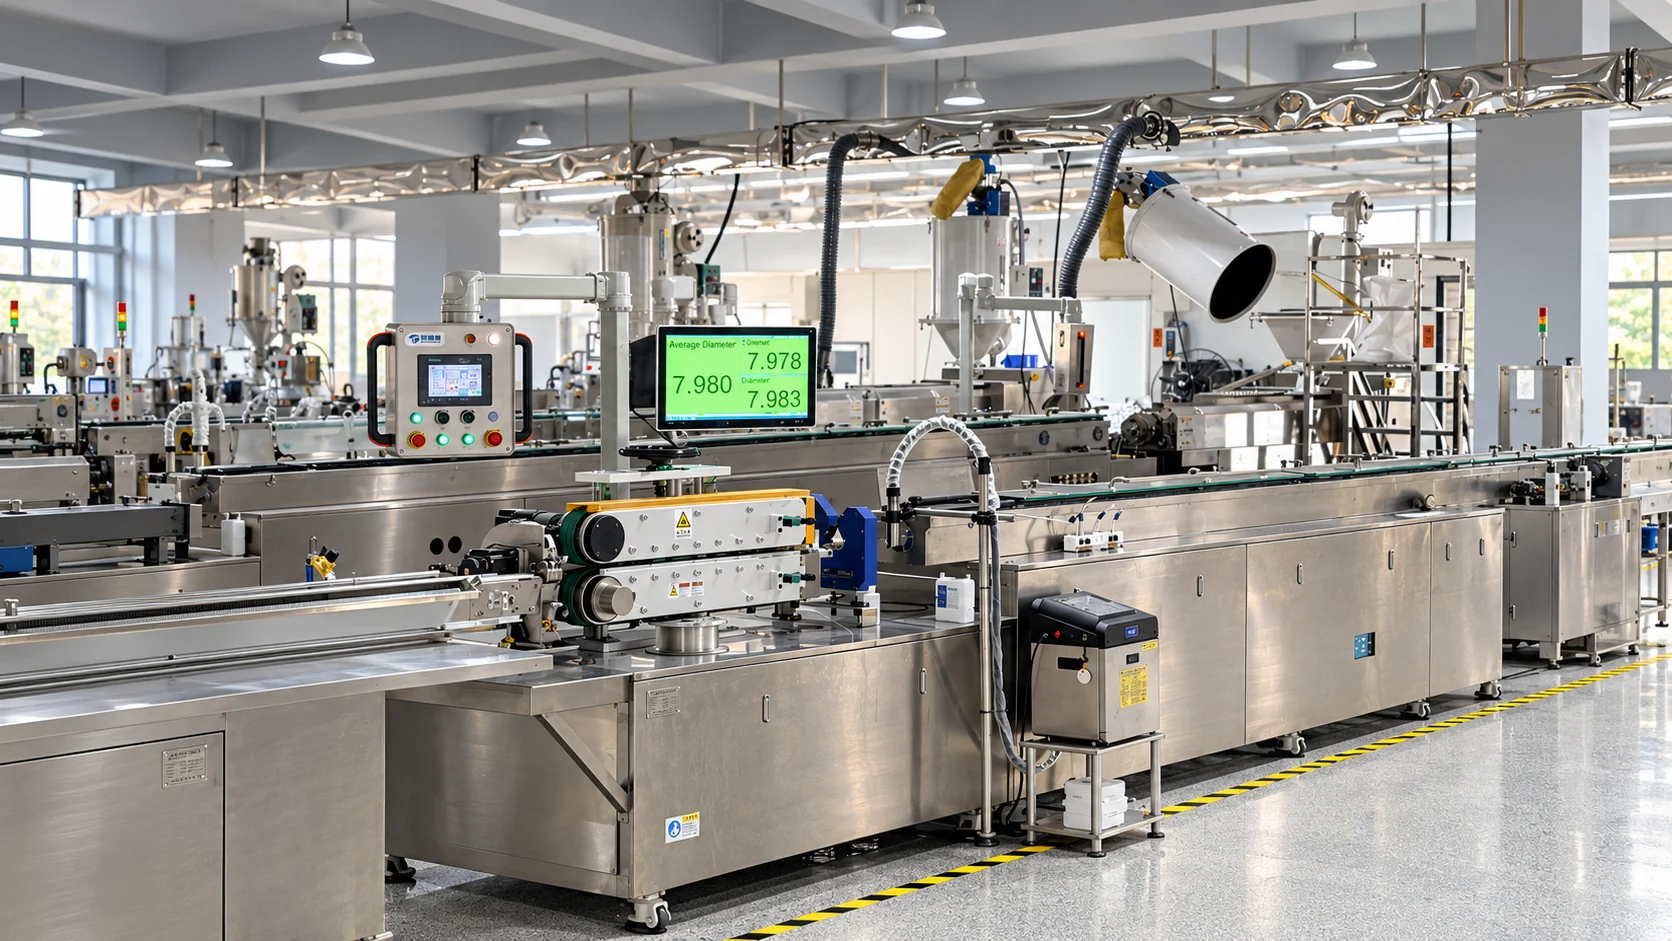
以下是本公司對成品管材的檢驗流程,供您與任何供應商所提供的資訊進行比較。此內容摘自本公司內部程序 YN-SOP-070-004(修訂版 A/1)。 此為公司內部程序,並非證書或第三方報告,且客戶圖面及雙方約定的標準均優先於本程序。
- 先核對識別資訊:將管捲上的型號、尺寸、材質、顏色及米數標籤,與圖面或訂單進行比對。
- 外觀: 管捲在至少 600 lux的作業照明下以恆定速度旋轉,並進行目視檢查,每次檢查約需 10 秒,檢查時除矯正鏡片外不得使用任何放大工具。
- 預設外觀限制: 每公尺最多允許 2 處雜質斑點,每處尺寸不得超過 0.5 mm;每公尺最多允許 2 處淺刮痕,且刮痕不得穿透管壁。嚴禁出現氣泡、裂痕、穿透管壁的刮痕及燒焦痕跡。若您設定了更嚴格的外觀要求,則以該要求為準。
- 管端與內孔:切口應與管軸垂直,無毛邊或缺角,管端未被壓扁,且內壁無黏連、殘留物或顆粒。
- 尺寸:公差要求較 ±0.05 mm 寬鬆時,使用卡尺量測外徑、內徑及管端尺寸;壁厚及公差要求更嚴格的尺寸,則使用分厘卡或投影機量測。長度則讀取管捲首尾端的米數標記,並與訂單要求比對。
- 性能檢驗: 根據圖面要求,會進行爆破、彎曲、低溫彎曲及保壓測試,因此並非每個型號或批次都會進行所有測試。
- 紀錄: 檢測結果將記載於檢驗報告中。若發現瑕疵或讀數超出公差範圍,主管與工程部門將共同檢討根本原因及改善措施。
當您評估另一家供應商時,請詢問以下四項內容:外觀允收標準、各尺寸的量測儀器、圖面規定的測試項目,以及隨貨附帶的紀錄。我們的 製造與檢驗控制 摘要列出了相關程序。
常見問題:工業管材收貨檢驗
針對擠出塑膠管,哪種進料品質控制(IQC)抽樣計畫是標準做法(AQL 1.0 還是 2.5)?
大多數工業 自動化 原設備製造商(OEM)採用 ISO 2859-1(MIL-STD-105E)的「一般檢驗等級 II」: 嚴重缺點(例如針孔、外徑不正確導致接頭脫落)需設定 0.65 至 1.0 的可接受品質極限(AQL),而輕微的外觀瑕疵(輕微色差)則以 AQL 2.5 或 4.0 為檢驗標準。
該如何辨識常見的擠出缺陷,例如模痕、凝膠狀物或壁厚偏心?
將一段長 50 cm 的潔淨管段對著檢驗燈觀察:縱向模痕呈現為平行的表面凹槽,由擠出模具受損造成;未熔融的聚合物凝膠呈現為透明的小凸粒;壁厚偏心可使用球砧式分厘卡,在四個相隔 90 度的點量測。
若送貨內容與訂單不符,應記錄哪些事項?
記錄批次、型號、測量值及具體差異。拍攝物品照片、將庫存隔離,並透過採購訂單提出特採或退貨申請。
我需要測量每捲管材嗎?
請遵循訂單階段約定的抽樣計畫。首件與末件均應量測;高價值或高壓應用可能需要對外徑與壁厚進行全數檢驗。
管材應隨附哪些文件?
依訂單約定提供裝箱單、材質證明書或檢驗證書,以及符合性聲明。額外的文件要求應於詢價階段提出。
正在比較多家供應商嗎?請參閱如何選擇管材供應商,了解下單前應執行的十項檢查。
資料來源與範圍
- PA6 尼龍管 — 英文資料表 (v4-20261020)
- PA12 尼龍管 — 英文資料表 (v5-20261020)
- PU 管——英文資料表(v3-20261020)
- PE 管材 — 英文資料表 (v1-20261021)
請將這些文件用於指定的產品型號及所述的測試條件。一般性的材料比較與選型檢查清單,並不能作為不同等級的評級、接頭相容性或專案核准的依據。下單前,請確認確切的型號、介質、溫度、壓力及所需證明文件。
內容審閱: zhangkexin · 市場行銷
審查範圍:市場資訊及文件參考資料。