チューブの受入検査チェックリスト
チューブの受入検査は注文書と承認図面を基準に、材質、型式、内径・外径、数量、外観、書類を確認します。可能な場合はサンプルとロットを記録します。合否基準と検査方法は事前の合意に従ってください。
明確な受入検査を行うことで、購入者はチューブが生産工程に入る前に、納入品と発注書を照合することができます。受入基準は、合意された仕様に基づいて設定する必要があります。このガイドを初期のチェックリストとして活用し、ご注文ごとに合意された検査基準に合わせて調整してください。
1. 識別情報を発注書と照合する
材質、型番、サイズ、色、供給長さ、数量を確認してください。段ボールのラベル、リールのラベル、および添付書類を照合してください。バッチ番号またはロット番号が記載されている場合はそれを記録し、材料の使用許可を出す前に、不一致があれば記録しておいてください。
材料名は具体的に記載してください。注文で特定のグレードが指定されている場合、PA6とPA12を「ナイロン」という漠然とした表現で一括して扱ってはなりません。同様に、注文で指定されているPUの正確な種類やフッ素樹脂についても確認してください。
2. 寸法表記の規則を確認する
内径と外径の両方を、単位とともに書き留めておいてください。サイズコードのみに頼らないでください。図面、カタログ、発注書では、寸法の表記順序が異なる場合があります。測定値を許容限界と比較する前に、表記の規則を確認してください。
合意された検査方法、適切な測定機器、および承認済みの図面または購入仕様書に記載された公差を使用してください。測定方法とサンプルの識別情報を記録してください。カタログ上の公称サイズから公差を勝手に設定してはなりません。製品ページで使用されている用語については、当社の内径・外径・肉厚に関するガイドをご覧ください。
3. 目視検査:押出チューブの欠陥および表面欠陥の検出
納入時の状態を、合意された要件と照らし合わせて検査してください。半導体装置向けの納入品や化学薬品用途の注文品は、一般的な空圧用途の納入品に比べて、梱包や書類に関する要件が厳しい場合が多くあります。梱包の破損、汚染、つぶれ、折れ曲がり、切り傷など、確認が必要な目に見える問題がないか確認してください。チューブの端部やリールが指定どおりに保護されているか確認してください。可能であれば、製品とロットの識別情報が写るように、確認した状態を撮影してください。
4. 添付書類を確認する
どの書類が要求されたかを確認してください:データシート、合意済みの検査記録、材料明細書、または関連する試験報告書などです。製品の説明および改訂版と、購入した品目を照合してください。マネジメントシステム認証書と特定のサンプルに関する報告書は、それぞれ異なる目的で作成されたものであり、いずれも自動的にロット検査記録として扱うべきではありません。
当社の証明書および報告書のページには、現在入手可能な文書に記載されている適用範囲とサンプル情報を掲載しています。
5. 設置前に相違点を解決する
商品が合意された仕様に合致しない場合は、自社の不適合対応手順に従ってください。対象となる材料を識別可能な状態に保ち、記録を保存した上で、発注書、製品モデル、ロット番号、および写真を添えてサプライヤーに連絡してください。外観が似ているという理由だけで代替品の受け入れを行うことは避けてください。
簡単な受領記録
- 発注書および納品参照番号。
- 製品、材質、寸法、単位。
- 数量、長さ、色、およびロット番号。
- 検査方法、合意された許容範囲、および所見。
- 必要書類とその改訂版。
- 審査担当者、日付、および処理結果。
次回のご注文に向けて、納入前に協議できるよう、受入要件および書類提出要件を、お問い合わせの段階でお知らせください。
記録の追跡可能性を確保する
注文番号、製品およびロットの識別情報、検査した特性、合意された許容限界、検査方法と結果、ならびに処置やフォローアップの内容を記録してください。製品が外観上問題ないように見えるという理由だけで、未解決の不一致がある製品の使用を許可しないでください。
チューブの寸法検査および公差検証(DIN/ISO規格)
受入品の寸法をどのように検査するか合意する際、公表された試験方法が双方の共通の基準となります。ASTM Internationalは次のように述べています。
“This test method is suitable for determination of dimensional compliance with product specifications.”
D2122は、熱可塑性樹脂製のパイプおよび継手を対象とする規格です。ご注文のチューブに適用される方法と公差をサプライヤーに確認し、購入仕様書に照らして結果を記録してください。
参考文献
- ASTM International — D2122-22 (2026年10月21日閲覧)。
- チューブの寸法:内径・外径・肉厚(本ウェブサイト)。
出荷前の完成品チューブの検査方法
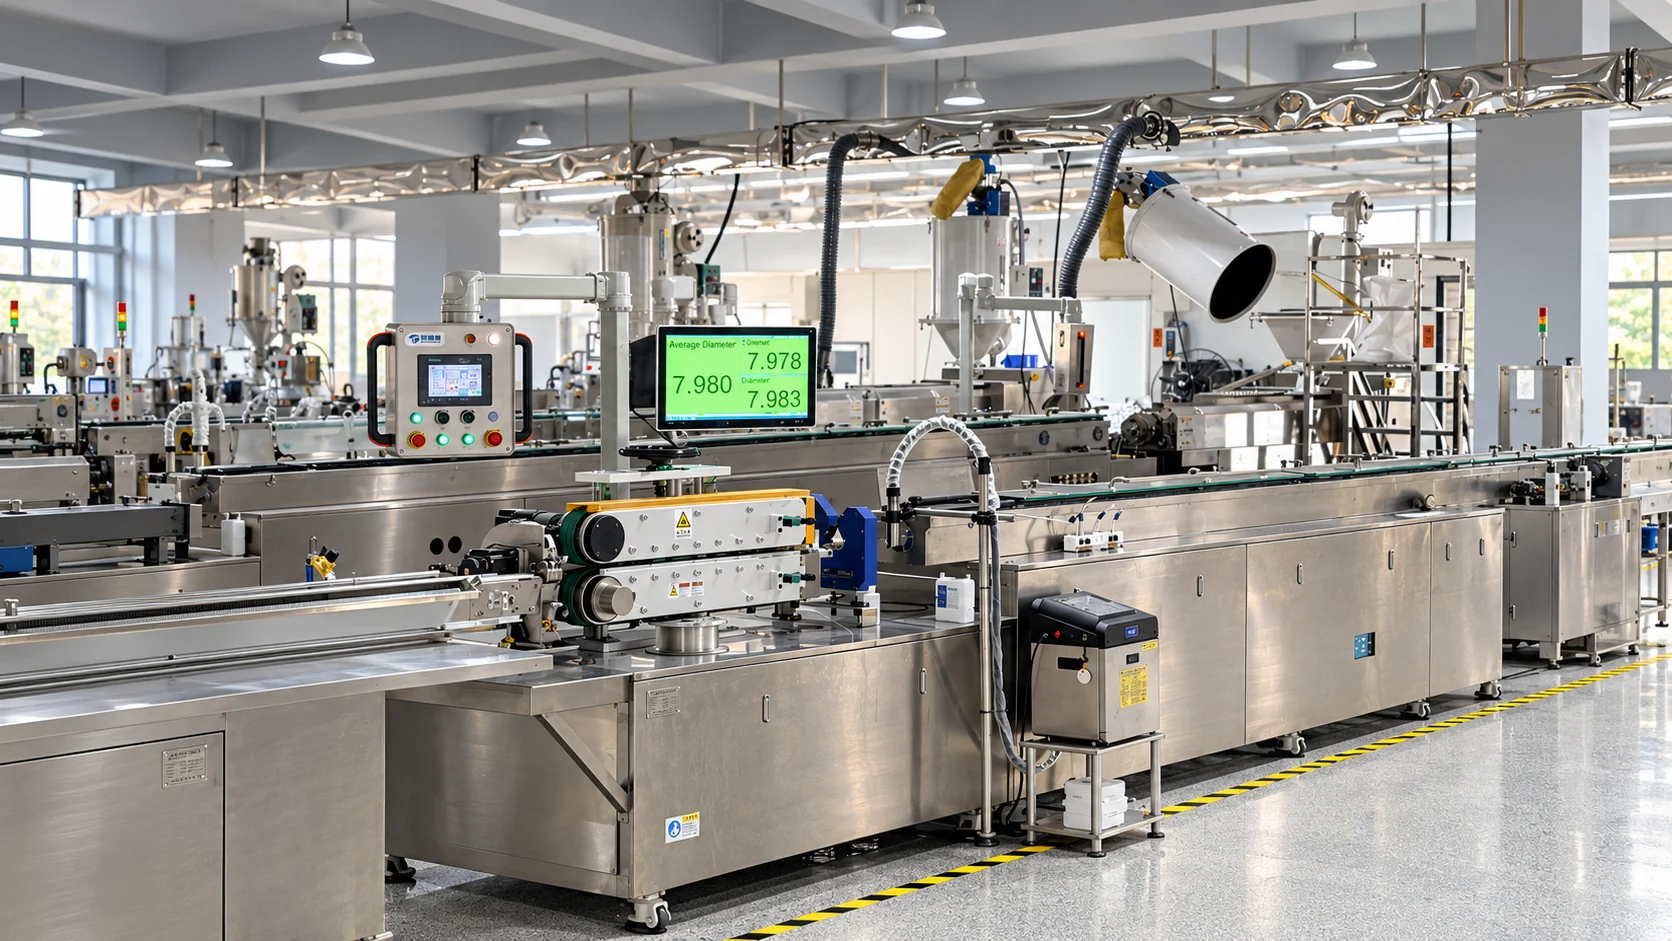
これが当社独自の完成チューブ検査の様子です。各サプライヤーから提示される内容と比較していただければと思います。これは、当社の社内手順書 YN-SOP-070-004(改訂版 A/1)を要約したものです。 これは社内手順書であり、証明書や第三者機関の報告書ではありません。また、お客様の図面および合意された規格が、本手順書よりも優先されます。
- まずは識別情報の確認: コイルに記載された型番、サイズ、材質、色、メーターラベルを、図面または注文書と照合します。
- 外観: コイルを600ルクス以上の作業照明の下で一定の速度で回転させ、矯正レンズ以外の拡大器具を使用せず、1回につき約10秒間、目視で検査します。
- 標準の外観許容基準: 1メートルあたり最大2箇所の異物斑点(各0.5 mm以下)および、チューブ壁を貫通しない軽微な傷が1メートルあたり最大2箇所まで許容されます。気泡、ひび割れ、チューブ壁を貫通する傷、および焦げ跡は認められません。より厳しい外観要件を設定している場合は、そちらが適用されます。
- 端部および内孔: 切断面はチューブの軸に対して直角で、バリや欠けがなく、端部が潰れておらず、内壁に貼り付き、残留物、異物がないことを確認します。
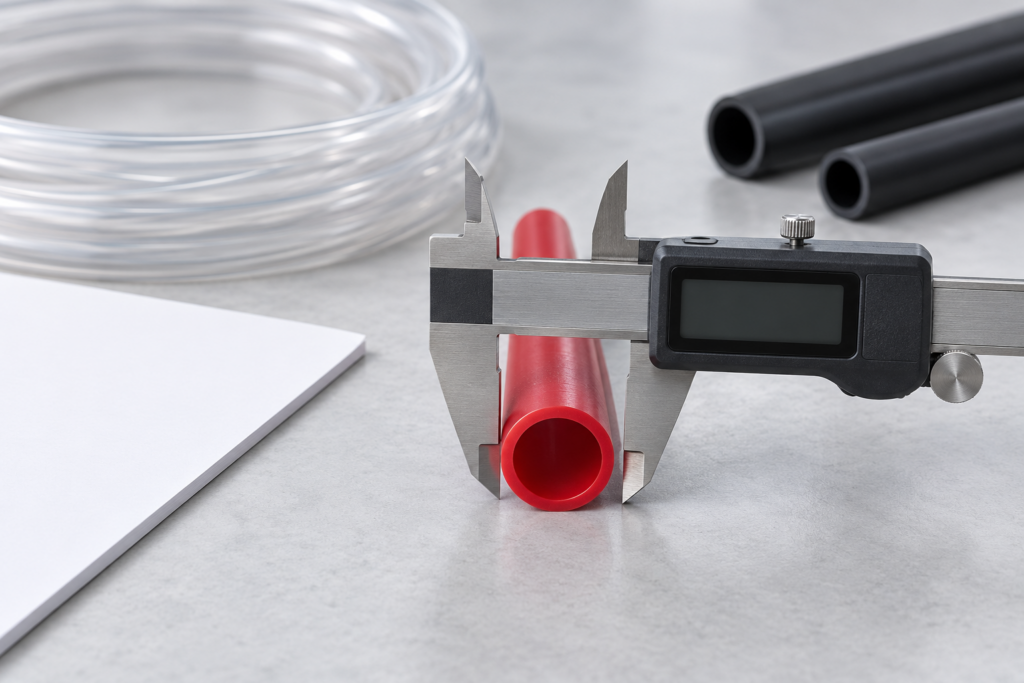
- 寸法: 公差が±0.05 mmより緩い場合は、ノギスで外径、内径、およびチューブ端部の寸法を測定します。肉厚や、より厳しい公差の寸法測定には、マイクロメーターまたは投影機を使用します。長さは、コイルの先頭と末尾にあるメーターマークを読み取り、注文書と照合して確認します。
- 性能確認: 破裂試験、曲げ試験、低温曲げ試験、および保圧試験は、図面の要求に応じて実施するため、すべてのモデルやロットでこれらの試験がすべて行われるわけではありません。
- 記録: 結果は検査報告書に記載されます。欠陥や許容範囲外の測定値が確認された場合、監督者と技術部門が根本原因と是正措置を検討します。
他のサプライヤーを評価する際は、次の4つの点を確認してください。外観の許容限界、各寸法用の測定器、図面で指定されている試験内容、および出荷時に添付される記録書類です。当社の 製造および検査の管理 概要には、関連する手順が記載されています。
よくある質問:工業用チューブの受入検査
押出成形されたプラスチックチューブについて、標準的な入荷品質管理(IQC)のサンプリング計画はどのようなものですか(AQL 1.0 対 2.5)?
ほとんどの産業用自動化機器のOEMメーカーは、ISO 2859-1(MIL-STD-105E)のなみ検査、一般検査水準IIを採用しています。重大な欠陥(ピンホールや、外径の不適合による継手の抜けなど)には、合格品質限界(AQL)0.65~1.0が要求されます。一方、軽微な外観上の欠陥(わずかな色むら)は、AQL 2.5または4.0で検査します。
ダイライン、ゲル、肉厚の偏りといった一般的な押出成形の欠陥は、どのように特定すればよいでしょうか?
長さ50 cmに切断した清浄なチューブを検査用ランプにかざしてください。縦方向のダイラインは、押出成形金型の損傷による平行な表面の溝として現れます。未溶融のポリマーゲルは、小さな透明の粒状突起として確認できます。肉厚の偏心は、球面アンビル式マイクロメーターで90度間隔の4点を測定することで確認できます。
配送内容が注文内容と一致しない場合、何を記録すべきですか?
ロット、型番、測定値、および具体的な差異を記録してください。対象品を撮影して在庫を隔離し、発注書に基づいて特別採用または返品の手続きを行ってください。
すべてのコイルを測定する必要があるのでしょうか?
発注段階で合意した抜取検査計画に従ってください。最初と最後の製品は必ず測定してください。高価な用途や高圧用途では、外径と肉厚の全数検査が必要になる場合があります。
チューブにはどのような書類が同梱されるべきですか?
注文時の合意に従い、梱包明細書、材料証明書または検査証明書、および適合宣言書を同梱します。追加の書類要件は、お問い合わせの段階で明示してください。
複数のサプライヤーを比較する場合は、発注前に確認すべき10項目を紹介するチューブサプライヤーの選び方をご覧ください。
出典および範囲
- PA6 ナイロンチューブ — 英語版データシート (v4-20261020)
- PA12 ナイロンチューブ — 英語版データシート (v5-20261020)
- PUチューブ — 英語版データシート (v3-20261020)
- PEチューブ — 英語版データシート (v1-20261021)
これらの文書は、特定された製品モデルおよび記載された試験条件にのみ適用されます。一般的な材料の比較や選定チェックリストは、異なるグレードの定格、継手の適合性、またはプロジェクトの承認を保証するものではありません。ご注文の前に、正確なモデル、使用流体、温度、圧力、および必要な証明資料をご確認ください。
コンテンツの確認: zhangkexin ・マーケティング
レビューの範囲:市場情報および参考資料。