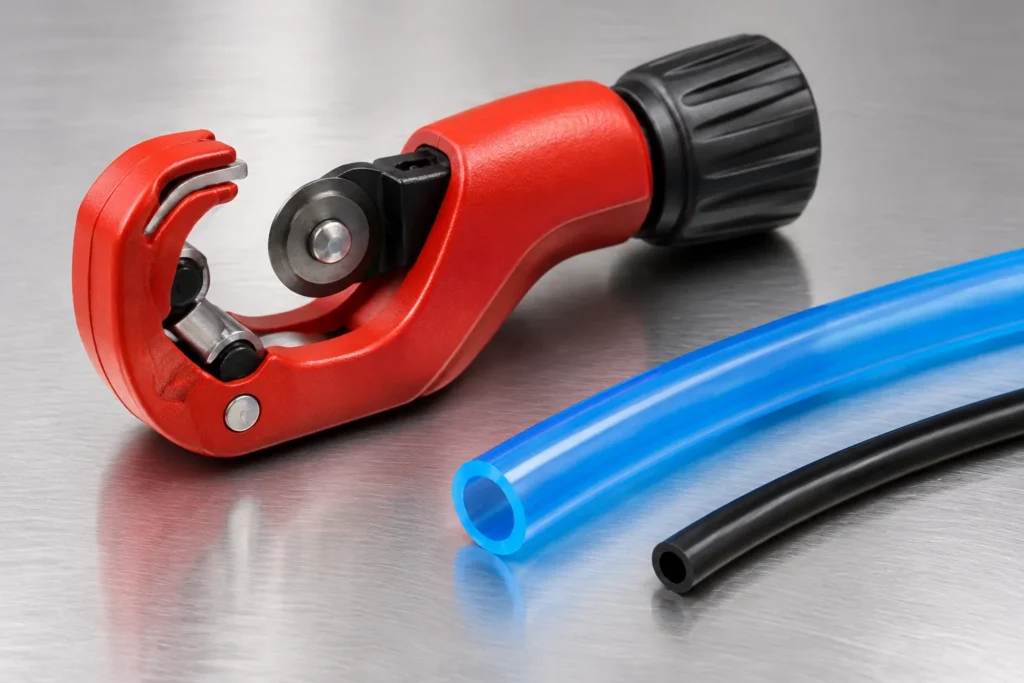
若要為 塑膠管 裁切以配合推入式接頭,請先將管線減壓,使用專用管剪以直角裁切管子,確認管端整潔且呈圓形,然後將其完全推入接頭中。 推入式接頭的大部分洩漏問題,其根源在於管端傾斜、邊緣粗糙或插入深度不足,而非接頭本身。本指南涵蓋操作步驟、應避免使用的工具,以及接頭洩漏時的處理方法。
快速解答。 請使用管剪,而非鉗子、剪刀或剪鉗;切割時須與管軸呈垂直角度,並將管端留長一點;將管端推入直至觸底;輕輕拉回以確認卡緊。曾裝入接頭的管子,在重新使用前必須將標記端切除。 上述步驟同樣適用於 PU、PA6、PA12 及 PE 管。
為何要垂直切斷
推入式接頭是透過管子外表面進行密封,此時內部的 O 型環會沿著管子全周進行壓緊。若管子採用斜切,會導致管子的一側長度不足以達到密封位置;此外,若管端有壓扁或毛邊,當管子插入時可能會刮傷 O 型環。 SMC 的接頭注意事項中明確列出切割要求:應垂直切割管子,並小心避免損壞管外壁;切勿使用鉗子、剪刀或剪刀類工具,否則會導致管子變形並可能引發問題。
工具:該用哪些、該避免哪些
| 工具 | 切口效果 | 適用於推入式接頭嗎? |
|---|---|---|
| 管材切割機(單刀片、導向式) | 方形、平整、圓頭 | 是的 |
| 附導向塊的鋒利美工刀 | 若使用導軌,會形成方形邊緣,可能留下毛邊 | 適用於軟管,請檢查管端 |
| 剪刀 | 被擠壓的、通常呈傾斜狀的末端 | 不 |
| 側剪刀或鉗子 | 末端被壓扁、變形 | 不 |
| 鋼鋸 | 帶有切屑的粗加工端面 | 不 |
切管器是針對特定管徑範圍設計的,因此購買前請務必確認其適用規格。 以 SMC 的 TK 系列切割器為例,其適用範圍涵蓋尼龍、軟尼龍、聚氨酯及其他軟質 塑膠管,而型錄中各型號所列的最大直徑各不相同。 PA12 和 PA6 等硬質管材需要鋒利的刀片,並以穩健且均勻的方式進行切割。關於我們自家的規格,請參閱 管材尺寸表 以及 PA12 尼龍管 及 PU 管 頁面。
步驟
- 釋放壓力。 在拆卸或剪斷管路之前,請先關閉氣源並將管路中的所有壓縮空氣完全排空。
- 測量時請預留餘量。 裁切長度應比成品長度稍長一些。SMC 的注意事項中也有相同說明,並要求預留足夠的餘量,以因應管子在受壓時長度的變化。
- 裁切成正方形。 將管子筆直地放入裁切器中,一次裁切,切勿左右搖晃或來回鋸切。
- 檢查末端。 末端應呈圓形、平整,且無毛邊或裂痕。若不符合此要求,請再次修整。
- 完全插入。將管子推入直至完全卡住。若管子僅插入一半,可能會發生滲漏或脫落。
- 測試握力。 輕輕向後拉動管子。SMC 的注意事項中將此稱為「檢查是否形成有效密封」。
如果接頭漏氣
- 重新裁切管子。 鬆開接頭,切除原本插入接頭的那一端,使標記處消失,然後再次插入。SMC 指出,當管子重複使用時,必須移除先前卡在接頭內的那段管子,否則可能會導致洩漏,並使管子難以拔出。
- 請檢查外徑。 若管子外徑超出接頭的公差範圍,將無法密封。SMC 不建議使用外徑與標示尺寸不符的管子。 我們採用通用公制規格的 PU 和 PE 管,其外徑公差為 ±0.10 mm;請參閱 接頭匹配指南。
- 檢查接頭處是否有銳角彎折。 接頭旁的 彎折半徑 應至少等於管子的最小 彎折半徑 (參見 氣動管路彎曲半徑)。
- 更換受損的管子。 出現裂痕、壓扁或扭曲的管子應予以更換,而非修理。
為檢查及取樣而進行的切割
若您正在檢查貨品,請從捲筒末端切取一小段樣品,並觀察其壁厚、橢圓度及表面狀況。 樣本測試指南 以及 收貨檢驗清單 均按順序列出了各項檢查項目。
如何切割塑膠管 常見問題
切割塑膠管的最佳方法是什麼?
請使用與管徑相符的管剪,將管子保持筆直,並沿其軸線呈直角進行一次乾淨俐落的切割。
可以用剪刀剪斷氣管嗎?
不建議用於推入式接頭。剪刀會擠壓管子,且常會留下傾斜的管端,這可能導致 O 型環處滲漏。SMC 的注意事項中指出,請勿使用鉗子、剪鉗或剪刀切割管子。
為什麼我在切斷管子後,我的推入式接頭會漏水?
常見原因包括管口切口傾斜或不平整、管子未推入至止點、管徑超出接頭的公差範圍,或是接頭處出現急彎。請重新切割管子並將其完全插入。
該如何將管材切得筆直?
請使用導向切割器,或將刀刃貼合於方形導向塊上,並一氣呵成地切下。插入前請先目測檢查切口端。
將管子從接頭上拆下後,還能重複使用嗎?
是的,只要先將末端切除即可。SMC 建議在重新使用前先移除先前卡住的部分,因為這可能會導致洩漏。
資料來源與範圍
切割步驟應遵循上述製造商的注意事項及一般車間作業規範。各型號的刀具直徑規格不盡相同,請確認您所使用工具的規格。有關特定接頭的操作說明,請參閱該接頭製造商的手冊。
內容審閱: zhangkexin · 市場行銷
審查範圍:市場資訊及文件參考資料。